

2. Provjera odstupanja radilice.
a) Postavite radilicu na prizme.
b) Pomoću komparatora provjerite odstupanje radilice na središnjem glavnom rukavcu.
- Maksimalno odstupanje: 0,05 mm
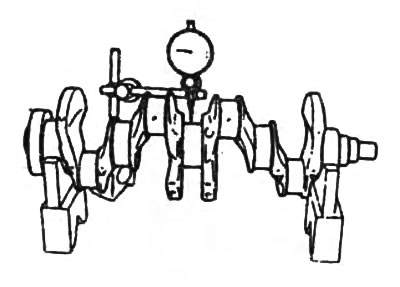
Ako je odstupanje veće od maksimalno dopuštenog, zamijenite radilicu.
3. Provjerite klipnjaču i glavne rukavce.
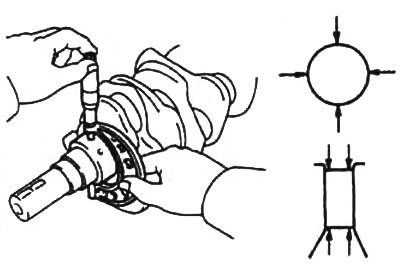
a) Mikrometrom izmjerite promjer svake klipnjače i glavnog rukavca u dvije međusobno okomite ravnine, kao što je prikazano na slici.
Promjer radilice:
Nominalna veličina: 54,940 - 54,955 mm
Veličina popravka:
- (0,25) — 54,690 - 54,705 mm
- (0,50) — 54,440 - 54,455 mm
- (0,75) — 54,190 - 54,205 mm
(Članak je kopiran s web stranice Mazbook)
Promjer glavnog rukavca:
Vratovi br. 1, 2, 4, 5:
Nominalna veličina: 66,937 - 66,955 mm
Veličina popravka:
- (0,25) 66,687 - 66,705 mm
- (0,50) 66,437-66,455 mm
- (0,75) 66,187-66,205 mm
Vrat #3:
Nominalna veličina: 66,920 - 66,938 mm
Veličina popravka:
- (0,25) 66,670-66,688 mm
- (0,50) 66,420 - 66,438 mm
- (0,75) 66,170-66,188 mm
Maksimalno trošenje rukavaca je 0,05 mm
Ako su vrijednosti promjera izvan navedenih granica, ponovno nabrusite ili zamijenite radilicu.
b) Provjerite jesu li osovinice radilice i glavni rukavci neravnine, kao što je prikazano na prethodnoj slici.
- Maksimalno odstupanje od kružnosti je 0,03 mm
Ako je odstupanje od kružnosti veće od maksimuma, zamijenite radilicu.